

Как контролировать скорость потока абразива в одностороннем притирочном станке?
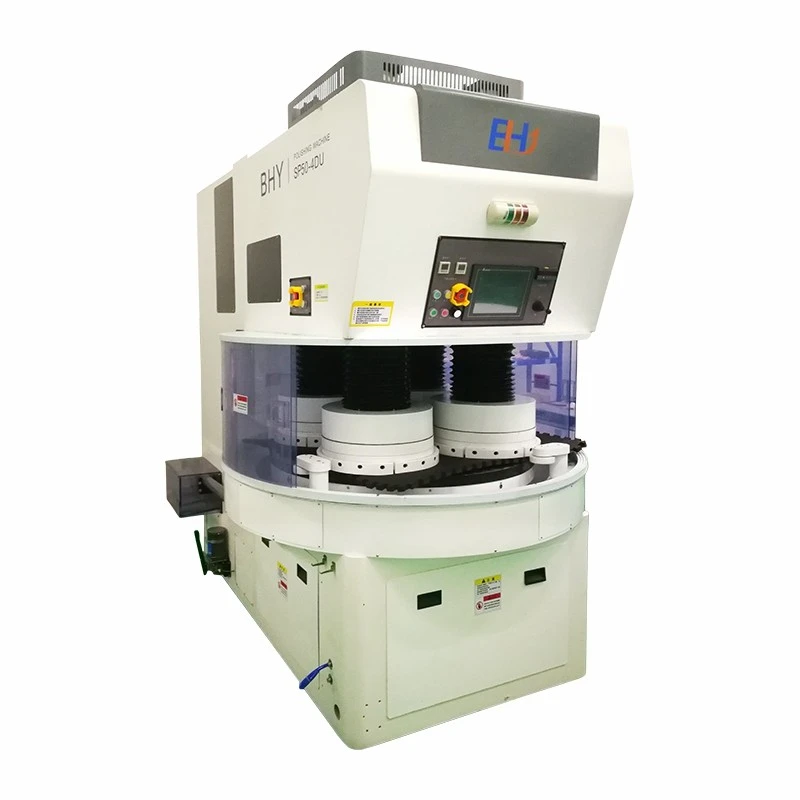
Контроль скорости потока абразива в одностороннем притирочном станке является важнейшим аспектом, который напрямую влияет на качество и эффективность притирки. В качестве поставщикаОдносторонняя притирочная машинаЯ лично убедился в значении этого параметра в процессе притирки. В этом блоге я поделюсь некоторыми соображениями о том, как эффективно контролировать скорость потока абразива в односторонней притирочной машине.
Понимание скорости потока абразива
Скорость потока абразива представляет собой количество абразивной суспензии, подаваемой на притирочную поверхность в единицу времени. Он играет жизненно важную роль в определении скорости съема материала, качества поверхности и плоскостности заготовки. Правильная скорость подачи абразива обеспечивает стабильные и однородные результаты притирки, в то время как неправильная скорость подачи может привести к таким проблемам, как неравномерное удаление материала, плохое качество поверхности и даже повреждение заготовки.
Факторы, влияющие на скорость потока абразива
Несколько факторов могут влиять на скорость потока абразива в одностороннем притирочном станке. Эти факторы необходимо тщательно учитывать и контролировать для достижения желаемых результатов притирки.
Свойства абразивной суспензии
Свойства абразивной суспензии, такие как вязкость, концентрация и размер частиц, оказывают существенное влияние на скорость потока. Жидкость с более высокой вязкостью будет течь медленнее, а суспензия с более низкой вязкостью будет течь быстрее. Аналогичным образом, более высокая концентрация абразивных частиц в суспензии увеличит гидравлическое сопротивление, что приведет к снижению скорости потока. Размер частиц абразива также влияет на скорость потока, поскольку более крупные частицы имеют тенденцию оседать быстрее и могут вызвать засорение системы подачи.
Насосная система
Насосная система, используемая для подачи абразивной суспензии на притирочную поверхность, является еще одним критическим фактором. Тип насоса, его производительность и давление, которое он может создавать, — все это влияет на скорость потока. Насос с более высокой производительностью и давлением может перекачивать больший объем суспензии с большей скоростью. Кроме того, конструкция насосной системы, включая трубопроводы и клапаны, может влиять на скорость потока, создавая сопротивление или турбулентность.
Конструкция притирочной пластины
Конструкция притирочной пластины также может влиять на скорость потока абразива. Канавки или каналы на притирочной пластине помогают равномерно распределить абразивную суспензию по поверхности заготовки. Глубина, ширина и расстояние между этими канавками могут влиять на скорость потока и распределение навозной жижи. Хорошо спроектированная притирочная пластина может обеспечить постоянный и равномерный поток абразивной суспензии, что приводит к лучшим результатам притирки.
Характеристики заготовки
Размер, форма и материал заготовки также могут влиять на скорость потока абразива. Для более крупных заготовок может потребоваться более высокая скорость потока, чтобы обеспечить покрытие всей поверхности абразивной суспензией. Форма заготовки также может влиять на характер течения суспензии, поскольку неправильная форма может создавать области застоя или неравномерного потока. Кроме того, материал заготовки может влиять на взаимодействие абразива с поверхностью, что, в свою очередь, может влиять на скорость потока.
Методы регулирования скорости потока абразива
Для регулирования скорости потока абразива в односторонней притирочной машине можно использовать несколько методов. Эти методы можно разделить на две основные категории: ручное управление и автоматическое управление.
Ручное управление
Ручное управление включает в себя регулировку скорости потока путем ручного управления клапанами или насосами притирочной машины. Этот метод относительно прост и недорог, но требует постоянного контроля и корректировки со стороны оператора. Оператору необходимо наблюдать за процессом притирки и регулировать скорость потока в зависимости от внешнего вида заготовки и результатов притирки. Ручное управление подходит для небольших операций по притирке или когда требования к притирке не очень строгие.
Автоматическое управление
Автоматическое управление предполагает использование датчиков и контроллеров для автоматического контроля и регулирования скорости потока абразива. Этот метод более точен и эффективен, чем ручное управление, так как позволяет реагировать на изменения в процессе притирки в режиме реального времени. Датчики могут измерять такие параметры, как скорость потока, давление и температура абразивной суспензии, а контроллеры могут соответствующим образом регулировать насосную систему. Автоматическое управление подходит для крупномасштабных операций притирки или когда требуется высокая точность и стабильность.
Советы по оптимизации скорости потока абразива
Помимо упомянутых выше методов, есть несколько советов, которые помогут оптимизировать расход абразива в одностороннем притирочном станке.

Регулярное техническое обслуживание
Регулярное техническое обслуживание притирочной машины и насосной системы необходимо для обеспечения правильного функционирования системы контроля расхода абразива. Сюда входит очистка труб, клапанов и насосов, проверка на наличие утечек и замена изношенных деталей. Регулярное техническое обслуживание может предотвратить засорение и обеспечить постоянный поток абразивной суспензии.
Калибровка
Калибровка системы контроля расхода имеет решающее значение для обеспечения точных и последовательных результатов. Это включает в себя измерение фактического расхода абразивной суспензии и соответствующую регулировку настроек насосной системы. Калибровку следует выполнять регулярно, чтобы учитывать любые изменения в процессе притирки или свойствах абразивной суспензии.
Мониторинг
Мониторинг скорости потока абразива во время процесса притирки важен для выявления любых изменений или проблем. Это можно сделать с помощью датчиков или путем визуального осмотра притирочной поверхности. При обнаружении каких-либо проблем скорость потока можно немедленно отрегулировать, чтобы предотвратить дальнейшее повреждение заготовки.
Экспериментирование
Экспериментирование с различными свойствами абразивной суспензии, настройками насосной системы и конструкцией притирочных пластин может помочь оптимизировать скорость потока абразива. Пробуя различные комбинации, вы сможете найти оптимальные настройки для ваших конкретных требований к притирке.
Заключение
Контроль расхода абразива в одностороннем притирочном станке – сложная, но важная задача. Понимая факторы, влияющие на скорость потока, и применяя соответствующие методы управления и советы по оптимизации, вы можете добиться стабильных и высококачественных результатов притирки. В качестве поставщикаОдносторонняя притирочная машина, мы стремимся предоставить нашим клиентам лучшие решения для их потребностей в притирке. Если вы хотите узнать больше о нашей продукции или у вас есть какие-либо вопросы о контроле скорости потока абразива, пожалуйста, свяжитесь с нами для переговоров о покупке.
Ссылки
- Смит, Дж. (2018). Справочник по притирке и полировке. ЦРК Пресс.
- Джонс, А. (2019). Абразивная обработка: принципы и применение. Эльзевир.
- Браун, К. (2020). Передовые методы притирки для точного производства. Спрингер.
Какова стабильность скорости притирки у недорогого притирочного станка?